Ideen og grunnlaget for å starte bedriften
Historien startet ved at Peer Braathen og August Johansen i 1945 bestemte seg for å starte en bedrift for å produsere komponenter av jern og andre metaller som kunne brukes i radioindustrien. August kunne noe om finmekanikk, spesielt om dreibare kondensatorer, og Peer var forretningsmann med kapital og tilgang til lokaler.
Etter krigen var det et stort marked for radioapparater, og flere fabrikker ville gjerne kjøpe deler i steden for å produsere delene selv. Produksjon av slike deler medførte kostnads- og kunnskapskrevende produksjonsprosesser ut over selve radioproduksjonen som de ville de ha full styring med selv.
Innmaten i radioer var gjerne tynnplatekonstruksjoner med ulike hull og knekte kanter. Dette var «karosseriet» for montering av transformator, radiorør og ikke minst en variabel kondensator. Utvendig var gjerne selve «kassen» laget av fint lakkert treverk.
I 50 årene kunne man kjøpe et montasjesett som inneholdt delene som kunne loddes sammen til en enkel mellombølgeradio, drevet av et lommelyktbatteri. I det settet var det også en dreibar kondensator.
Variable kondensatorer er en mekanisk elektronikkdel der to arealer med tynne plater ligger nær hverandre slik at arealet for det som se nært kan endres. Da skifter radioen frekvens slik at andre stasjoner kan tas in.
Delen under viser to sett med tynnplatedeler montert i en tamme slik at de som er festet til en aksel kan beveges. Tynn-platene og rammen er stansedeler, akselen og foringene er dreiedeler. I tillegg kommer overflatebehandling og montasje. Rett etter 2. verdenskrig var råmaterialer mangelvare. En måtte greie seg som best en kunne. Tynne plater var det mulig å skaffe som bølgeblikk, og deretter valse det flatt slik at delene til kondensatorene kunne stanses ut.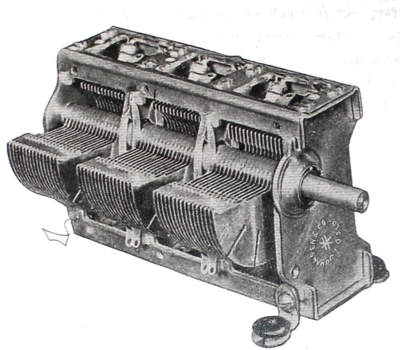
Bildet er hentet fra Johansen & Co salgsbrosjyre og viser dreiekondensator med bedriftens stempel.
Bedriften ble etablert i 1945 og offentlig registrert i januar 1946. August Johansen var ved etableringen 34 år og arbeidet i 1945 som verksmester hos radiofabrikken David Andersen. Radiofabrikken ville avvikle arbeidet med å lage egne dreiekondensatorer, så når verksmesteren sluttet fikk han med seg verktøy og utstyr for produksjon av dreiekondensatorer.
Peer Braathen var 29 år, og var i familien til «Vaterlandskongen» som eide bygårder med leiligheter og forretninger. Han hadde tilgang på lokaler og penger nok til å komme i gang. Huset i Schweigaards gate 32 i Oslo var en kombinasjon av verksted, kafe og leiligheter. Etter hvert ble hele huset på 5 plan og uten heis, fabrikklokaler for Johansen & co Stansefabrikk.
Etter krigen var et sted å bo for arbeidere like viktig som selve arbeidet. Bedriften kunne tilby begge deler gjennom en kultur for fremstilling av gode produkter, på en velordnet arbeidsplass, med gode samarbeidsforhold og muligheter for personlig utvikling. Samlet har dette medført en god evne til overlevelse i en til tider utfordrende omverden.
Arbeidsprosesser ved oppstart av fabrikken
Stansearbeid
Hovedmaskinene i en stansefabrikk på den tiden var eksenterpresser. De hadde eksistert siden slutten av 1800 tallet og var en av grunnstenene for mekaniske bedrifter som drev med masseproduksjon. Etter krigen var det ikke så enklt å få anskaffet nye maskiner. I annonser tidlig i 1946 var bedriften Johansen & Co i Schweigaardsgate 32 i Oslo i markedet for å kjøpe eksenterpresse fra 10-50 tonn.
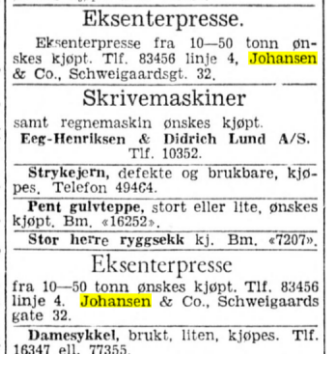
Annonse fra Aftenposten 2. april 1946. At det kom to like annonser i samme avis, samme dag var nok mer et uhell, enn et dobbelt behov.
Stansemaskinen er enkel, men ikke ufarlig for operatørene. Å legge på plass deler inne i et verktøy som så «smelle» igjen uten å klippe fingre er en utfordring. På datidens maskiner var hendene frie til å legge inn og ta ut arbeidsstykkene, mens pedalen nede ved gulvet utløste en slagbevegelse.
• Første typen av sikring mot uhell var mansjetter som trakk hendene tilbake når slaget gikk.
• Senere ble det to knapper som hendene måtte være på før slaget ble utløst.
• Så kom det lysgrinder og avsperret arbeidsområde. Ved akkordarbeid var verneutstyr som medførte tidstap gjerne en kilde til kreative løsninger.
Arbeidsforskriftene for bruk av eksenterpresser utviklet seg slik:
• Først en egen forskrift i 1975 om «Utførelse og bruk av eksenterpresser».
• I 1987 var det også vanlig med hydrauliske presser, så forskriften ble utvidet og endret til «Forskrift om presser».
• 2013 gikk denne forskriften inn i de samlede «Forskrift om utførelse av arbeid».
Foto: Leknes brukt maskin. Typisk liten stansemaskin (eksenterpresse) med stort svinghjul, kobling mot drivaksel og stempel som lukker og åpner verktøyet. Bevegelsen utløses med fotpedal.
Dreiearbeid
Akslingen og foringene til variable kondensatorer er dreide deler. På den tiden ble de produsert i revolverdreibenker.
Fra annonsene fremkommer det at bedriften selv også arbeidet med revolverdreiing. Det er en dreiebenk med flere verktøy som enkelt kan gjennomføre flere operasjoner mer eller mindre automatisk. Det var ofte 6 verktøyposisjoner som skiftet plass hver gang en operasjon var ferdig. 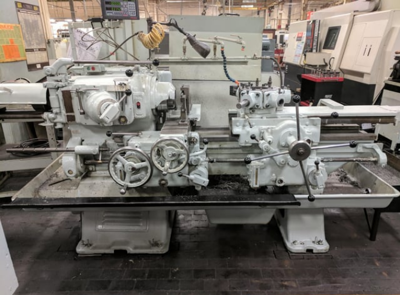
Foto: Reddit
Bildet viser en operatørstyrt revolverdreibenk med flere verktøy og mateinnstillinger. Råmaterialet var gjerne en stang som ble matet inn fra venstre og en rekke hendler og spaker som sammen med «revolverhodet» på høyre side ga en middels høy daglig produksjon. Et dreierverksted på 50-60 tallet bestod vanligvis av:
• Manuelle dreiebenker for få og komplekse deler.
• Revolverbenker for mange ikke for kompliserte deler.
• Mekaniske dreieautomater for store serier og små produkter.
Arbeid i en dreiebenk den gang var mannsarbeid. Operatøren i revolverdreiebenker var gjerne en spesialarbeider. Forberedelser med maskineringssekvens, verktøyplanlegging og skjærdata var gjerne arbeid for en erfaren fagarbeider.
Overflatebehandling
Galvanisering var også en del av virksomheten på 40 tallet. For radiodeler var det den gangen kadmiering foretrukket. I dag medfører miljøforskrifter at den prosessen ikke lenger benyttes. Fornikling av deler gir et blankt utsende, men har ikke samme korrosjonsmotstanden. I tillegg til behandling av egne produkter, tok også bedriften oppdrag for andre.
Arbeid i en galvanisk avdeling var i sin tid både monotont og utfordrende for helsen. Andel av utbyttet i annonsen va nok en oppfordring til å hente in oppdrag fra andre bedrifter.
En galvanisk prosess foregår som regel i en avdeling med spesiell ventilasjon. Det er gjerne en serie med rektangulære kar og en kranbane over. Delene henges på opphengere og flyttes mellom rengjøring, belegning og skylling. Ved belegning brukes som regel en strømtilførsel. Arbeidsmiljøet er utfordrende både ved handtering av kjemikalier og damp.
Arbeidsmiljøet ved oppstart
Å arbeide i en stansefabrikk er som å sitte nær en blanding av maskingevær og kanoner. Arbeidsmiljøet var utfordrende, både med støy og fysiske skader.
Det som skjer er at materialet som regel blir lagt inn og plukket ut av i verktøyet av en operatør.
I verktøyet blir delen «klippet» ut, og noen ganger bøyd eller formet.
Bruken av eksenterpresser fordrer kompetanse med å lage verktøy, Justere verktøyet på plass i maskinen og så kjøre maskinen. De «stansede» delene har ofte skarpe kanter og «skjegg». Neste prosesser er derfor å slipe av skarpe kanter og så overflatebehandle.
Ved bedriftens 25 års jubileum var det flere som hadde mer enn 10 års ansettelse, og en i verkstedet som hadde vært med helt fra 1945.
Verktøyvirksomheten
Å lage stanseverktøy er krevende mekanisk arbeid, og fordrer god kunnskap om prosessmuligheter, materialer, bearbeidingsteknikk og måleteknikk. I de første årene hadde bedriften egen virksomhet med å lage verktøy.
Arbeidsorganisasjonen
Etter hvert ble det også behov for mer arbeidsledelse så stanseavdelingen med 10 mann trengte formann i 1948. Stansearbeid fordrer ordenssans, så det ble rekruttert flere etter hvert som produksjonen økte. Aktiv søking etter kvinner var den gangen en utfordring i forhold til noe som gjerne var mannsarbeid.
I tiden før Likestillingsloven var det helt greit å søke etter både kjønn og alder. Mekanisk avdeling var ofte montasjevirksomheten, men kunne også være litt fleksible for annet arbeid.
Annen virksomhet
Etter krigen var det vanskelig med import av varer, men en gang i 1951 kom det en annonse i Aftenposten med salg av Camping-tilhengere som kunne tyde på at det var tanker om flere produkter i virksombeten. Familien til August Johansen var godt vant med teltlivet i selvlagde store telt, så det å forhandle ferdige tilhengere med telt var nærliggende. Det er verd å merke seg at «Stansefabrikk» er utelatt, selv om adresse og telefon er likt med fabrikken.
Annonser tilkjennega også at import av nye biler ikke var så enkelt. I 1951 var det ønsket å bytte en gammel dreiebenk med en bil. Kondensatorer for radioindustrien var fortsatt et stort produkt for bedriften mer enn 10 år etter etableringen.
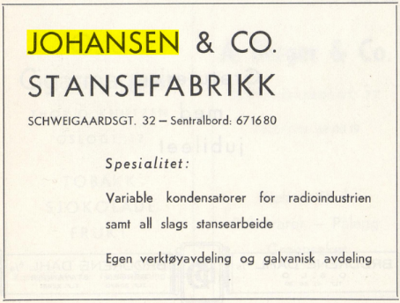
Sponsorannonse for bok om Gamlebyen Skole 1956.